Завантаження...
Електроди для зварювання
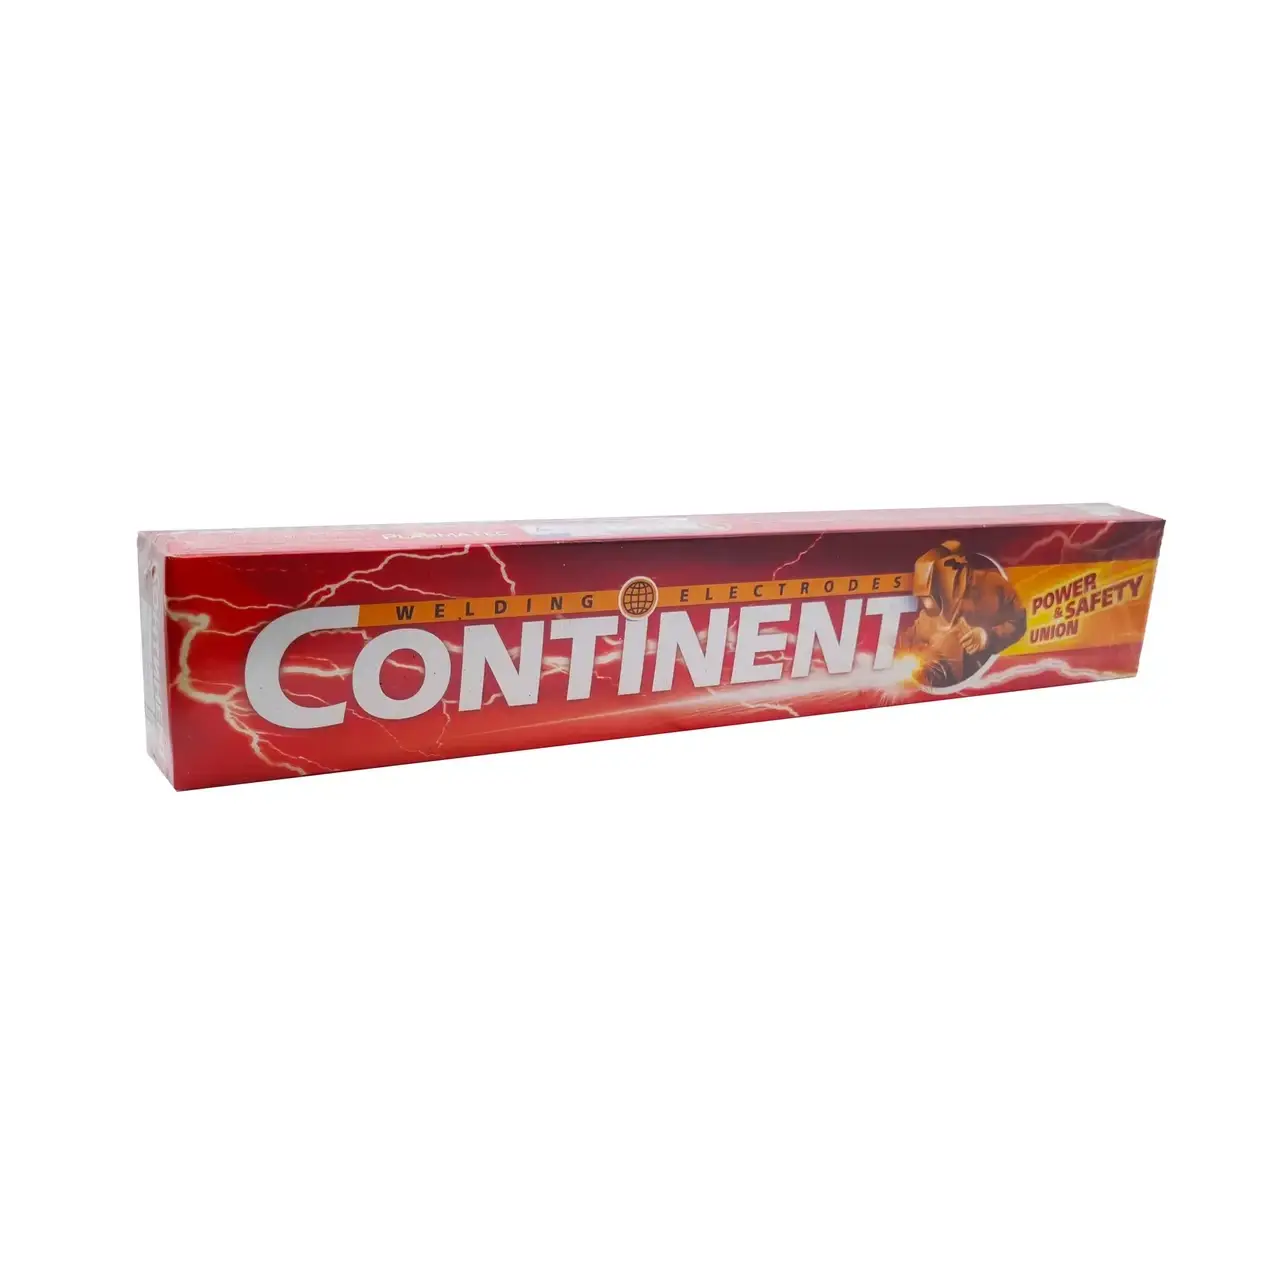
Електрод АНО-36 д. 3мм TM Continent 2.5кг
Артикул: MAN-ЕЛЕКТРОДІ-АНО-36-Д-3-410700
Електроди АНО-36 відрізняються легким початковим і повторним запалюванням, м'яким і стабільним горінням дуги, що забезпечують малі втрати металу від розбризкування, рівномірне плавлення покриття, відмінне формування металу шва, легке відділення шлакової кірки. Зварювання може виконуватися від джерел живлення, що включаються до побутової мережі. За рахунок складу покриття електродів є можливість виконувати зварювання початківцям-зварювальникам. Електроди малочутливі до якості підготовки кромок, наявності іржі та інших забруднень поверхні зварюваного металу. Характеристики та опис Виробник Плазматек Країна виробник Україна Діаметр електрода 3 мм Вес упаковки 2.5 кг Електроди CONTINENT АНО-36 ф 3 ВИГЛЯД ПОКРИТТЯ – рутил-целюлозні AWS A 5.1:E 6013 ISO 2560-A-E 42 0 RС 11 ГОСТ 9466-75: Е 46 -АНО-36- Ø - УД Е 43 2(3) РЦ 11 ТУУ 05416923.050-99 ПРИЗНАЧЕННЯ І ОБЛАСТЬ ПРИМІТКИ Призначення для ручного дугового зварювання на постійному або змінному струмі рядових і відповідальних конструкцій з низьковуглецевих марок сталей, що поставляються за ДСТУ 2651⁄ГОСТ 380 (05кп, 08кп, 08пс, 08, 10кп, 10пс, 2, УМОВИ ЗАСТОСУВАННЯ Коефіцієнт наплавлення – 7,8-8,0 г/А. ч. Витрати електродів на 1 кг наплавленого металу - 1,68 кг Зварювання у всіх просторових положеннях (окрім вертикального зверху вниз для електродів діаметром 5,0 мм). При монтажному зварюванні можлива робота у всіх просторових положеннях без зміни зварювального струму. Зварювання вертикальних швів способом "зверху-вниз" проводитись короткою дугою або обпиранням. Не слід допускати затікання шлаку вперед дуги. Для цього кут підйому електрода до вертикалі повинен становити 40 – 70°. У нижньому положенні електрод рекомендується нахиляти у напрямку зварювання на 20 – 40° від вертикалі. ОСОБЛИВІ ВЛАСТИВОСТІ Електроди АНО-36 відрізняються легким початковим і повторним запалюванням, м'яким і стабільним горінням дуги, що забезпечують малі втрати металу від розбризкування, рівномірне плавлення покриття, відмінне формування металу шва, легку віддільність шлакової кірки. Зварювання може здійснюватися від джерел живлення, що включаються до побутової мережі. Легке поводження з електродами дає змогу виконувати зварювання початківцям зварювальникам. Електроди малочутливі до якості підготовки кромок, наявності іржі та інших поверхневих забруднень. ПРОКАЛЮВАННЯ ПЕРЕД ЗВАРЮВАННЯМ За нормальних умов зберігання не вимагають прокалювання перед зварюванням. У разі зволоження прокалювання перед зварюванням: 110±10°З 25 - 30 хв. ХІМІЧНИЙ СКЛАД НАПЛАВЛЕНОГО МЕТАЛУ, % Mn Si C P S 0,40-0,65 0,10-0,35 ≤ 0,11 ≤ 0,035 ≤ 0,030 МЕХАНІЧНІ ВЛАСТИВОСТІ МЕТАЛУ ШВА Тимчасовий опір, Н/мм2 Відносне збільшення, % Ударна в'язкість, Дж/см2 ≥ 450 ≥ 22 ≥ 78 Зварювання проводити постійним струмом будь-якої полярності (рекомендується зворотного «+» на електроді або змінним струмом від трансформатора з напругою холостого ходу не менше 50 ст.)
Ціна
282 ₴